手 机:13760170810 李先生
邮 箱:lx@pbt-tech.com
电 话:0769-81779656
网 址:http://www.pbt-tech.cn
地 址:广东省东莞市寮步镇寮浮路27号10栋3楼
喷淋压力决定清洗介质对钢网网孔的冲刷力度,干燥参数用来减少板面水渍残留,两组参数相互配合,针对细开孔、红胶、锡膏等不同污染物,低速试调之后再批量运行。
调试前期先完成基础检查。查看喷淋管路、旋转喷杆、喷嘴状态,清理喷嘴内部锡渣、胶屑堵塞,确认喷杆转动动作顺畅。循环槽液位、滤芯状态核对完毕,排风开启,钢网支架摆放到位,钢网固定夹持不会发生晃动偏移。
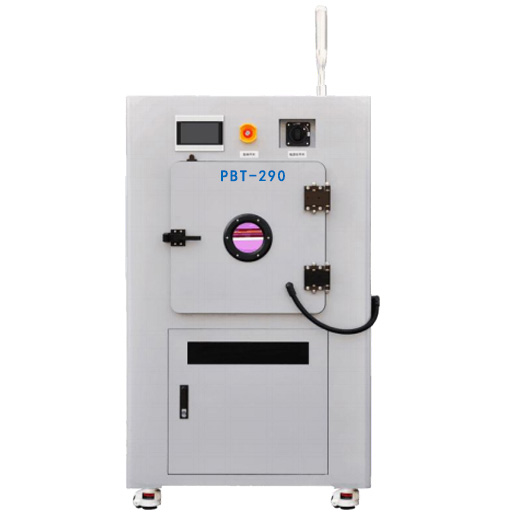
喷淋压力采用由低到高逐步调节。压力数值在面板或者调压阀处调整,压力偏低,液体冲击力不足,细小网孔内的锡膏、助焊剂残渣不容易剥离,清洗之后存在残留;压力偏高,强水流持续冲击薄钢网,网面张力受到影响,长期高压冲刷会加快钢网形变。细间距微型开孔钢网,可调上限要压低,预留缓冲区间。
喷杆转速和喷淋压力协同匹配。喷杆转动慢,同一位置被液体冲刷时间变长;转速快,喷淋覆盖频次更高但单点作用时间变短。锡膏残留偏重的钢网,可以适当降低喷杆转速;红胶粘性强,在合适压力区间下,搭配往复多次喷淋循环提升剥离效果。每次调整压力之后,等待管路压力稳定,再放入钢网测试。
漂洗段压力一般低于主洗段。漂洗的作用是带走板面残留清洗剂,不需要强冲刷,压力过高容易把槽内杂质再次冲到钢网表面。漂洗水质如果是纯水,配合平缓喷淋,降低后续干燥负担。
干燥部分以风刀风速、风刀角度、干燥时长作为调节项。风刀出风口对准板面,角度偏向斜向扫水,不要垂直直吹板面。风速偏小,水膜无法完整剥离,水分在网孔、边框位置滞留,干燥后留下水渍印记;风速过大,气流扰动会把空气中的粉尘吹到湿润钢网上,形成新污点。
干燥时长结合环境温湿度改动。车间湿度偏高,水分蒸发速度慢,可以适当延长干燥阶段;温度偏高、通风良好,可缩短时长,节省节拍。部分机型带有热风辅助干燥,热风温度不宜设置偏高,高温容易造成残留助焊剂结膜,反而更难清理,同时避免高温影响钢网张力。
不同污染物对应差异化参数组合。新鲜锡膏残留,中等喷淋压力搭配常规干燥参数即可;干涸结块锡膏、红胶,可适度提升压力并增加清洗循环,干燥阶段延长吹扫时间;超薄、高张力钢网全程维持偏低喷淋压力,优先保证钢网形态稳定。
调试时先单独运行清洗程序,观察板面喷淋均匀度,局部没有喷淋覆盖的位置,排查喷嘴堵塞或者喷杆偏移。清洗完成进入干燥段,观察水流离开板面的状态,水膜成片拖曳,调整风刀角度或者提高风速。
参数确认之后保存对应的程序配方,记录喷淋压力、喷杆转速、风刀风速、干燥时长。更换清洗剂、清理喷嘴、更换滤芯之后,原有压力会发生变化,需要取样复核清洗和干燥效果。日常巡检留意喷嘴喷出的水柱形态,喷嘴磨损之后水流发散,同等压力下清洗能力下降。


地址:

电话:

传真:

网址: